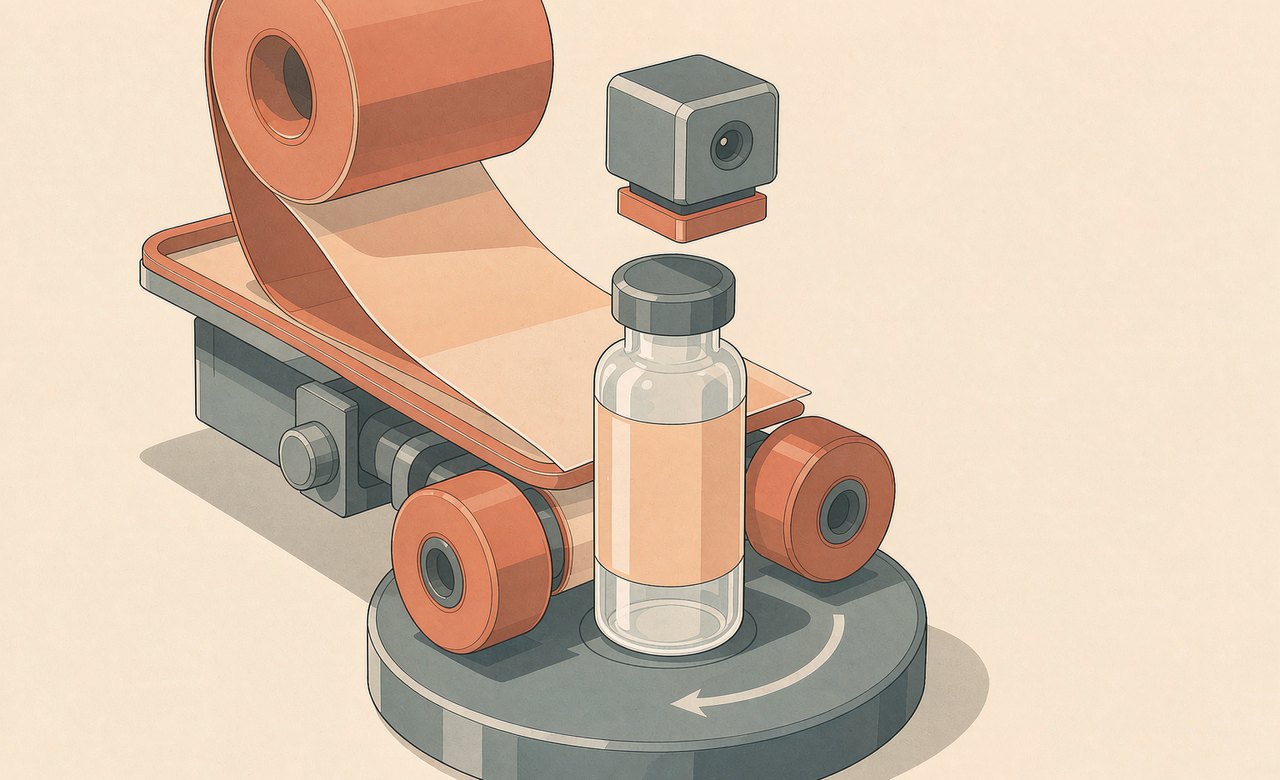
贴标机是后道线上"话最多"的设备
检漏机出问题通常是一次性的(漏了就是漏了),贴标机出问题是持续的:起皱、翘边、贴歪、断标、双标……每天都能给你新的花样。
但这类故障有个共同点:九成不是机器坏了,而是某个环节的参数漂了或者耗材换了批次。所以排查顺序比经验更重要。下面这张表按"现象—原因—先查什么"组织,可以直接贴到设备旁边。
| # | 现象 | 常见原因 | 先查这里 |
|---|---|---|---|
| 1 | 标签起皱 | 剥离板角度不对、出标速度与瓶速不同步、压标辊压力不均 | 先看剥离板与瓶身的切点位置 |
| 2 | 标签有气泡 | 瓶身有静电或微尘、压标轮压力不足、标签胶面受潮 | 换一卷标签试,能好就是耗材问题 |
| 3 | 标签翘边 | 胶水初粘力不够、瓶身温度过低、压标时间太短 | 环境温度与瓶体温度 |
| 4 | 贴标位置偏移 | 光电检测瓶位不准、输送带打滑、编码器信号干扰 | 用一个标准瓶做基准,看偏移是否恒定 |
| 5 | 标签走斜 | 标签卷装偏、导带轮间隙过大、两侧压轮不对称 | 标签卷是否在中心位 |
| 6 | 断标 | 张力过大、刀口有毛刺、标签卷接头未处理 | 停机看断口形状:齐断是刀,撕裂是张力 |
| 7 | 双标 / 连标 | 出标光电误判、剥标后标签未被取走、伺服回退不到位 | 光电传感器表面有无粉尘 |
| 8 | 漏标 | 无标检测没启用、瓶间距不均、取标真空不足 | 先确认是"没贴上"还是"贴了没检测到" |
| 9 | 标签内容错 | 换批未清场、打印模板未切换、批号效期未核对 | 这是质量事件,不是设备故障,按偏差处理 |
| 10 | 打印模糊 / 断线 | 热转印色带用完或装反、打印头脏、温度参数不匹配 | 打一张测试条,看是整行缺失还是局部 |
| 11 | 出标不畅、卡标 | 底纸离型力异常、标签卷受潮、剥标板有残胶 | 用同批次另一卷标签交叉验证 |
| 12 | 伺服/驱动报警 | 负载异常、参数被改、编码器线缆松动 | 先看报警代码,再动手 |
三条通用排查原则
1. 先换耗材,再动参数
贴标故障里,换一卷标签就能解决的占比高得惊人。标签批次之间的离型力、胶层厚度、模切深度都有差异,尤其是换供应商之后。动参数之前先换一卷,能省掉大量无效调试。
2. 看断口形状判断原因
标签断了,别急着调张力。断口整齐像刀切,问题在模切或剥标板;断口呈锯齿或拉伸变形,问题在张力或收卷。这个判断只要十秒,能少走半小时弯路。
3. 区分"设备故障"和"质量事件"
标签贴歪是设备问题,标签内容打错是质量事件。后者必须走偏差流程、评估影响范围、决定是否召回,不能靠"调一下机器"糊过去。这条界线,很多现场操作人员并不清楚,需要写进 SOP。
保养清单(按频次)
| 频次 | 项目 |
|---|---|
| 每班 | 擦拭光电传感器与剥标板、检查标签余量、确认打印内容与批记录一致 |
| 每周 | 清洁压标轮(残胶是主要污染源)、检查输送带张力、清理切刀区碎屑 |
| 每月 | 检查导带轮间隙、校验编码器、紧固伺服线缆、清洁打印头 |
| 每季度 | 全面精度校验(用标准瓶做贴标位置复核)、易损件寿命评估 |
其中"每周清洁压标轮"是最容易省掉、又最容易引发前六项故障的一项。残胶堆积会让压力分布逐渐不均,故障是慢慢长出来的,等发现时已经贴了几千支。
注:不同品牌机型结构有差异,具体操作请以设备说明书与厂内 SOP 为准。