选型之前先问三个问题
灯检机是这个行业里最容易买错的设备之一。买错了不是不好用,而是用不起来——误剔率高到需要大量人工复检,等于花钱买了个更贵的工位。
在比较参数之前,先回答三个问题:
- 年产量和单批批量是多少?(决定节拍,也决定换型频率)
- 产品形态是什么?(无色水针、有色液、混悬液、冻干粉、预充针,检测难度完全不同)
- 现有人员编制能不能支撑人工灯检?(有些企业买设备,本质是买"人不好招"的解法)
三条技术路线,各自的适用边界
| 路线 | 原理 | 典型速度 | 适合谁 |
|---|---|---|---|
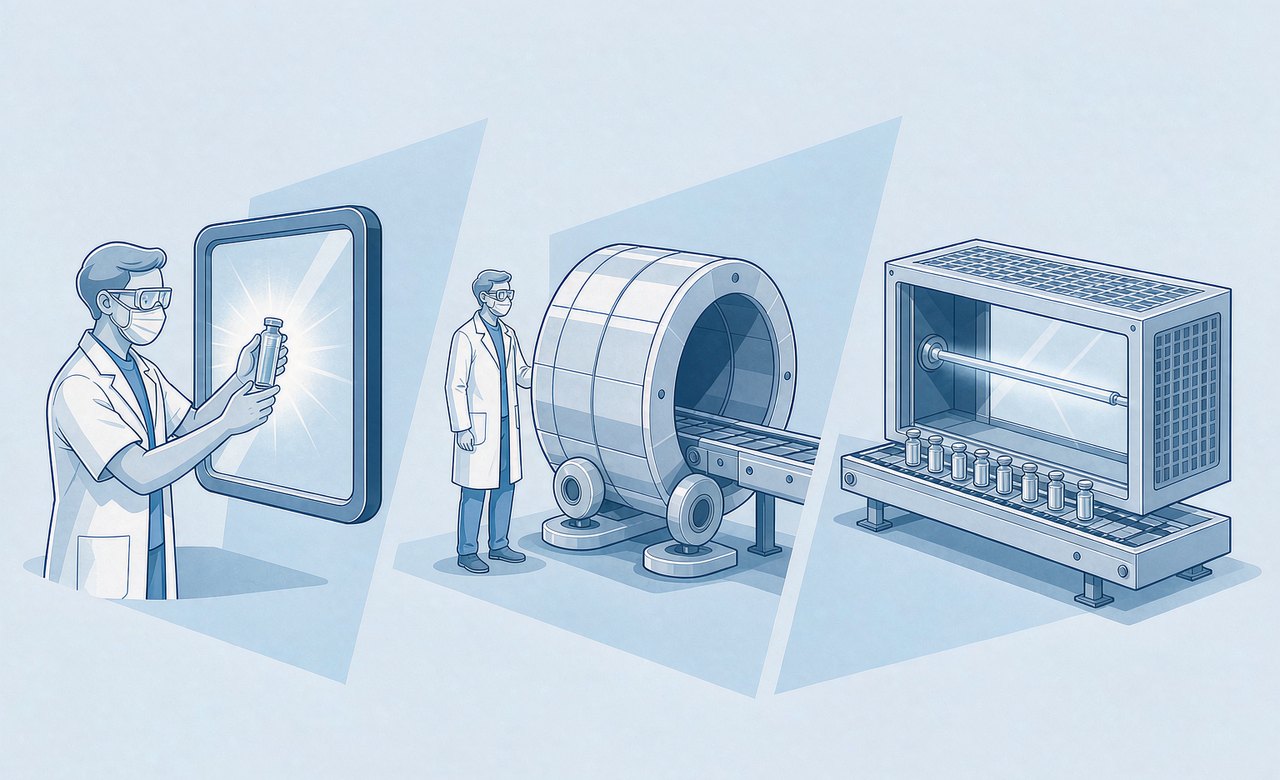
| 人工灯检 | 灯检台 + 人眼,按药典照度要求逐支观察 | 取决于人数,单人每小时数百支量级 | 批量小、品种多、产量低;或作为其他方案的兜底复检 |
| 半自动灯检机 | 机器负责旋瓶和输送,人眼负责判断 | 每分钟百支量级 | 中等产量,产品形态特殊、算法难覆盖的品类 |
| 全自动视觉灯检机 | 多工位 CCD 相机 + 算法,旋瓶后多角度拍摄比对 | 每分钟数百支量级,可多机并联 | 大批量、单一品种、需要稳定数据记录的场景 |
注意"典型速度"是量级,不是承诺值。同一台机器检无色水针和检查有色黏稠液,速度能差一倍以上——因为后者需要更多工位和更长曝光。
真正该比的四个指标
1. 误剔率(False Reject Rate)
把好瓶判成坏瓶的比例。这个数字漂亮不代表好,要看是在什么条件下测的。合理的做法是要求供应商用你的真实产品做一次现场测试,而不是看他彩页上的数字。
2. 漏检率(False Accept Rate)
把坏瓶放过去。这才是法规意义上的核心风险。测试时必须用已知缺陷的标准样品组——含玻璃屑、纤维、胶屑、装量偏差,而不是随便挑几支脏瓶。
3. 覆盖率
瓶身有 360 度,镜头能看全多少。西林瓶的问题是:标签区、胶塞区、瓶底弧面都是天然盲区。整机设计里能不能让瓶体滚动、翻转、做底部成像,直接决定覆盖率。这一条比像素数重要得多。
4. 与下游的接口能力
灯检机剔除的不良品,是落到一个盒子里等人来复检,还是自动分道、自动计数、自动出报表?这决定了你后面要配几个复检工位。
一个常被忽略的成本:复检
很多企业算投资回报时只算"省了几个人",忘了算误剔带来的复检工时。假设日产 10 万支,误剔率 1%,就是 1000 支要人工复看;如果误剔率能压到 0.3%,复检量降到 300 支。这里的差距,一年下来比设备差价更值得算。
所以正确的比较方式是总成本:设备折旧 + 人工 + 复检工时 + 因误剔导致的返工与报废。只看报价单,一定会选错。
什么时候"不该"上全自动
这话由设备商来说有点别扭,但确实是实话:
- 单批几百支、一年做不了几批的(临床样品、罕见病用药),调试和验证成本摊不回来
- 产品形态高度不稳定(高黏度、易起泡、混悬沉降快),算法工位再多也难稳定
- 没有能力维持算法维护的团队——全自动灯检机是需要"养"的,不是装上就一劳永逸
这类情况用半自动 + 人工复检,反而更现实。
注:选型涉及具体产品与法规要求,建议以现场试机数据为准。